Микрон и Мегапаскаль: Как Лабораторный Гидравлический Пресс Закрепляет Истину в Адгезии Покрытий
Sep 22, 2026
Тайная Жизнь Образца
Все смотрят на универсальную испытательную машину. Сверкающий силоизмерительный датчик. Скорость траверсы. График в реальном времени, растущий до разрушения.
Между тем, самая опасная переменная незаметно сидит на рабочем столе в тридцати метрах отсюда. Стальной нагружающий блок. Покрытый образец. Флакон с клеем.
Я видел, как лаборатории одержимы параметрами испытаний на растяжение, игнорируя пятиминутный этап сборки, который определяет, имеют ли эти данные вообще какой-либо смысл. Это не лень. Это очень человеческая слепая зона. Мы доверяем тому, что можем измерить, и мы прекрасно измеряем силу. Мы не измеряем толщину клеевого шва. И поэтому мы упускаем всю историю.
ASTM C633 — это стандарт для испытания прочности сцепления термопылевых покрытий. Процедура звучит просто: приклейте покрытый образец к нагружающему блоку, разорвите, запишите нагрузку при разрушении. Но стандарт скрывает жестокую правду в мелком шрифте. Клеевое соединение должно быть равномерным, без пустот и точно соосным. Если это не так, число на экране описывает не покрытие. Оно описывает вашу ошибку сборки.
Лабораторный гидравлический пресс не просто сжимает две детали вместе. Он защищает смысл каждого мегапаскаля, который вы позже запишете.
Почему Клей — Это Не Просто Клей
Клей — это жидкость, которая хочет стать твердым телом. Во время этого перехода он уязвим. Он может скапливаться неравномерно. Он может захватывать воздух. Он может отверждаться с разной скоростью по всей поверхности раздела, потому что одна сторона оснастки немного теплее другой.
Клеевой слой становится самым слабым звеном — не потому, что химический состав неверен, а потому что физика превратила его в лотерею.
Гидравлический пресс берет эту физику под контроль. Он прилагает точное, программируемое усилие, которое выдавливает клей в заданную толщину пленки. Не «от руки». Не «зажать, пока не почувствуешь, что правильно». Число. Повторяемое. Документируемое.
Когда это усилие одинаково для каждого образца, клей перестает быть переменной. Он становится инфраструктурой.
Давление как Хирургический Инструмент
Создание Равномерной Поверхности Раздела
Представьте клеевое соединение под микроскопом. Без давления толщина слоя может варьироваться от 20 микрон на одном краю до 80 микрон на другом. При растягивающей нагрузке эта эксцентричность создает изгибающие моменты. Поле напряжений больше не является чистым растяжением. Образец разрушается раньше времени. Виновато покрытие.
Гидравлический пресс с цифровым манометром позволяет приложить точно указанное в ASTM C633 усилие. Клеевая пленка достигает равномерной, микроскопической толщины. Линии силы проходят прямо через поверхность раздела. Испытание на растяжение измеряет то, что должно измерять.
Изгнание Невидимого
Воздушные пузырьки — это гремлины испытаний на сцепление. Они невидимы невооруженным глазом — может быть, 50 микрон в диаметре — но они являются концентраторами напряжений. В испытании высокопрочного покрытия напряжение на краю пустоты может быть в три раза выше среднего. Разрушение зарождается именно там.
Высокая сила пресса вытесняет эти пузырьки до отверждения клея. Результат — полностью плотное соединение. Никаких скрытых мест зарождения трещин. Никаких загадочных низких выбросов в вашем наборе данных.
Ловушка Геометрии
Нагружающий блок и образец — это две плоские поверхности, которые должны оставаться идеально параллельными. Если они наклонятся даже на долю градуса, растяжение превращается в отслаивание. Прочность на отслаивание — это не прочность на растяжение. Теперь вы проводите другой тест.
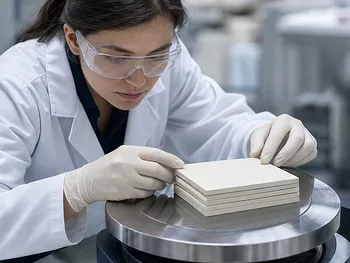
Плиты гидравлического пресса обеспечивают плоское, параллельное выравнивание. Машине все равно, устал оператор или торопится. Она физически ограничивает сборку так, что каждый образец в партии имеет одинаковую геометрию. Это тот вид стандартизации, который отделяет публикуемые данные от внутренней путаницы.
Тепловая Переменная, Которую Мы Забываем
Многие высокопрочные клеи требуют нагрева для отверждения. Поэтому вы помещаете сборку в печь и ждете. Но печи не прилагают давления. Клей может расширяться, выделять газы или развивать остаточные напряжения при охлаждении.
Пресс с нагреваемыми плитами решает эту проблему. Давление и температура работают вместе, поддерживая постоянную толщину пленки, пока клей отверждается под контролируемым нагревом. Результат — соединение с более низким внутренним напряжением и более высокой структурной целостностью.
Если ваш протокол требует быстрого выполнения, программируемое управление циклом позволяет заранее установить весь профиль давления-температуры и уйти. Одна кнопка. Никаких вариаций между сменами.
Как Выбрать Пресс для Испытаний на Прочность Сцепления
Не каждый гидравлический пресс предназначен для этой работы. Вот как подобрать машину под ваши реальные приоритеты.
- Если соответствие ASTM C633 не подлежит обсуждению: Выберите пресс с цифровым манометром и точной регулировкой усилия. Вам нужно будет документировать точное усилие для каждого образца. Стандартный лабораторный пресс с гидравлической системой тонкого управления дает вам эту прослеживаемость.
- Если вы проводите высокопроизводительный контроль качества: Ищите программируемые циклы, нагреваемые плиты и возможность быстрого охлаждения. Это сокращает время цикла без ущерба для равномерности.
- Если вы разрабатываете новые составы покрытий: Вам нужен пресс, который также может выполнять прессование порошков или холодное изостатическое прессование для ваших исходных материалов, чтобы вся цепочка от порошка до таблетки для покрытия соответствовала одному стандарту контроля.
Пресс больше не просто инструмент. Это часть вашей измерительной системы.
Сборка Образца как Система
| Ключевая Роль | Технический Механизм | Результат Испытаний |
|---|---|---|
| Контролируемое Сжатие | Равномерная толщина клеевой пленки за счет точного усилия | Устраняет эксцентричное нагружение и изгибающие моменты |
| Устранение Пустот | Высокое давление вытесняет захваченный воздух | Разрушение происходит в покрытии, а не в дефектах клея |
| Геометрическое Выравнивание | Параллельные плиты ограничивают геометрию сборки | Чистое растягивающее напряжение без компонентов отслаивания |
| Тепловой Контроль | Нагреваемые плиты отверждают клей под постоянным давлением | Сниженное внутреннее напряжение, ускоренные рабочие процессы |
Машина за Результатом
Самый дорогой в мире испытатель на растяжение не может спасти плохо подготовленный образец. Но правильно выбранный гидравлический пресс создает целостность данных с самого начала. Он устраняет невидимые переменные, которые вызывают разброс, путаницу и бесполезные испытательные прогоны.
Вот почему мы разрабатываем полные решения для подготовки образцов для лабораторий материаловедения. Наш ассортимент гидравлических прессов покрывает любой профиль потребностей: стандартные лабораторные прессы для рутинной работы по ASTM C633, холодные и теплые изостатические прессы для продвинутого уплотнения порошков и деталей, прессы для таблеток РФА для элементного анализа и вакуумные горячие прессы для чувствительных к температуре материалов.
Но пресс не работает в одиночку. Порошок, который становится покрытием, начинает свой путь в дробилке или струйной мельнице. Распределение частиц по размерам, определяющее распыляемость, выходит из вибрационного ситового анализатора. Однородность смеси достигается благодаря смесителю порошков, разработанному для этой задачи. Когда каждый инструмент в цепочке создан для точности, данные в конце этой цепочки — это данные, которым можно доверять.
Спроектируйте свой испытательный протокол с первого шага, а не с последнего.
Быстрые ссылки
Рекомендуемые товары
Однопуансонный таблеточный пресс 6 тонн Лабораторное оборудование для прессования порошков и гранул Машина для формирования таблеток 5-тонная однопуншонная таблеточная машина для лабораторий и мелкосерийного производства Ручной таблеточный пресс с двушкальным манометром для подготовки проб в фармацевтических, пищевых и химических лабораториях Одноударный таблеточный пресс с переменной частотой 6 тонн Высокосдвиговая лабораторная эмульсификатор для смешивания и гомогенизацииДополнительное чтение
От пыли к данным: как прецизионные лабораторные прессы формируют истину в испытаниях минералов Слои, которые не хотят лежать ровно: почему девять керамических листов требуют лабораторного пресса, работающего с точностью до микрона Скрытый дефект: почему керамические стержни-заготовки выходят из строя до первого плавления Невидимый архитектор: как психология прессования определяет судьбу вашей керамики LSM Невидимый архитектор порошка: Как одна добавка спасает пластичные металлы от самих себя
PowderPreparation
Last updated on May 14, 2026
Связанные товары

Однопуансонный таблеточный пресс 6 тонн Лабораторное оборудование для прессования порошков и гранул Машина для формирования таблеток

5-тонная однопуншонная таблеточная машина для лабораторий и мелкосерийного производства

Ручной таблеточный пресс с двушкальным манометром для подготовки проб в фармацевтических, пищевых и химических лабораториях

Одноударный таблеточный пресс с переменной частотой 6 тонн
Высокосдвиговая лабораторная эмульсификатор для смешивания и гомогенизации
Высокоскоростная малая лабораторная дробилка для подготовки проб сухих материалов
Малый лабораторный осциллирующий гранулятор для влажной и сухой грануляции
Высокоскоростная маятниковая лабораторная дробилка для тонкого измельчения порошка и подготовки проб