Невидимый архитектор: как психология прессования определяет судьбу вашей керамики LSM
Oct 06, 2026
Момент перед огнём
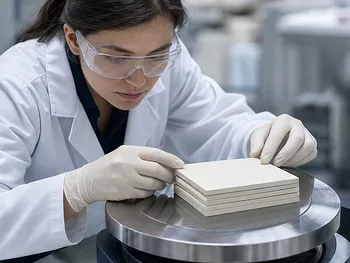
Перед тем как исследователь поместить зелёное тело LSM в печь, наступает тихая, почти торжественная пауза. Порошок уже смешан, прокалён, возможно, часами измельчён в шаровой мельнице. Теперь бледно-серый диск лежит на ладони в перчатке. Он выглядит идеально. Он ощущается как цельное тело.
И у многих он всё равно даст сбой.
Не из-за профиля спекания при 1400 °C и не из-за неправильной стехиометрии, а из-за истории, записанной в компакт во время нескольких секунд прессования. Невидимым архитектором любой керамики состава La₀.₇Sr₀.₃MnO₃ является не печь. Это гидравлический пресс — и образ мышления того, кто им управляет.
Зелёное тело — это обещание
От разрозненных зёрен к цельному монолиту
Перед прессованием порошок LSM представляет собой скопление не связанных между собой частиц. Каждое зёрно содержит нужные элементы, но между ними нет общей связи. Лабораторный гидравлический пресс заставляет произойти трансформацию. Под одноосной нагрузкой разрозненная масса превращается в зелёное тело — хрупкое, но цельное твёрдое тело, которое можно переносить, измерять и, что самое важное, которому можно доверять.
Это структурная целостность, рождённая чистой прессованием. Это обещание, что атомы окажутся рядом друг с другом и будут готовы диффундировать и строить границы зёрен, когда придёт тепло.
Контакт, который становится кристаллом
Спекание при 1400 °C не магическим образом сплавляет удалённые друг от друга частицы. Для этого требуется близость. Пресс не просто формирует геометрию; он создаёт начальные условия для всех последующих атомных процессов. Плохо упакованные частицы означают плохие пути для диффузии. Хорошая прессовка, напротив, создаёт основу для равномерного роста зёрен и плотной микроструктуры, которая обеспечивает LSM электронную и ионную проводимость.
Даже геометрия имеет значение. Точные стальные формы, которые придают порошку форму диска, цилиндра или стержня, делают больше, чем просто создают аккуратную заготовку. Они обеспечивают равномерное прогревание всех областей, предотвращая коробление и локальное переспекание. Постоянная форма — это постоянная термическая история.
Обман плотности
Мы доверяем тому, что видим, но дефекты скрываются
Недавно спрессованное зелёное тело по плотности напоминает мел. Оно сохраняет форму. Возникает соблазн считать, что работа закончена. Это первая психологическая ловушка: мы путаем видимую цельность с фактической однородностью.
Стандартный одноосный пресс прикладывает силу с одного направления. Порошок под движущимся плунжером уплотняется сильнее, чем порошок возле неподвижной стенки матрицы. Образуются градиенты трения. Центр таблетки может быть значительно менее плотным, чем её поверхности. Вы не можете это увидеть. Вы видите только его последствие позже — треснувшую спеченную заготовку или сердцевину с аномальной пористостью.
Внутренняя карта напряжений
Представьте расположение частиц внутри этого невинного на вид диска. Ближе к вершине, где давление сначала воздействует на порошок, упаковка отличная. Ближе к дну, в зависимости от трения о стенки, она тоже может быть хорошей. Но в геометрическом центре часто сохраняется островок низкой плотности.
Этот градиент — структурная ложь. Во время спекания разные области уплотняются с разной скоростью. На границах между ними накапливается напряжение. А затем при высокой температуре керамика трескается по линиям, которые были намечены неделями раньше в прессовой комнате. Причина никогда не была в печи. Она была в невидимой архитектуре зелёного тела.
Микротрещины и терпение, которого нам не хватает
Скорость приложения силы
Есть ещё одна психологическая особенность: убеждение, что если небольшое давление хорошо, то большее давление быстрее — ещё лучше. Но порошки не являются жидкостями. Они сжимаются за счет перегруппировки частиц, а при более высоких нагрузках — за счет хрупкого разрушения и пластической деформации. Приложить давление слишком быстро — и воздушные карманы остаются запертыми. Сбросить его слишком быстро — и накопленная упругая энергия резко отскакивает, создавая расслоения.
Расслоение — это скрытый убийца. Микротрещина настолько тонкая, что её не видно невооружённым глазом, раскроется в плоскость разлома, когда материал расширится во время спекания. Полученный отказ часто списывают на «некачественную партию» порошка, но настоящим виновником является гидравлический пресс, которым управляли в спешке.
Точность как состояние души
Самый лучший в мире гидравлический пресс не может компенсировать нетерпение. Но точный инструмент может помочь вам выработать лучшие привычки. Когда скорость нарастания давления контролируется — через хорошо продуманную гидравлическую систему с плавными клапанами и читаемым манометром — оператор включается в более медленный, продуманный цикл обратной связи. Инструмент учит человека.
Именно здесь лабораторное оборудование выходит за рамки простой функции. Оно становится средством для формирования внимательного подхода к работе.
За пределами одноосного прессования: система, которая устраняет неопределённости
Технология равномерного давления
Если одноосное прессование имеет присущие ему ограничения, что позволяет их устранить? Ответ — изостатическое прессование. В установке холодного изостатического прессования (ХИП) порошок запаивают в гибкую форму и погружают в жидкость, которая давит равномерно со всех направлений. Здесь нет «стороны плунжера» в противовес «стороне стенки матрицы». Плотность становится изотропной, полностью устраняя внутренние градиенты.
Для исследователей, разрабатывающих современные керамики LSM, установка ХИП не является роскошью. Это логичный следующий шаг, когда одноосные зелёные тела постоянно подводят вас скрытой неоднородностью. То же самое верно для горячего изостатического прессования (ГИП), при котором добавляется умеренный нагрев для усиления деформации частиц и дополнительной гомогенизации плотности.
В составе полного комплекса подготовки лабораторных образцов эти прессы работают вместе со стандартными гидравлическими прессами, прессами для таблеток для РФА и даже вакуумными горячими прессами для современного спекания. Общий знаменатель — это контроль не только над материалом, но и над теми самыми силами, которые строят его от порошка до готового компонента.
Полная цепочка прозрачности при прессовании
То, что происходит до пресса, формирует то, что происходит внутри него
Заманчиво выделить стадию прессования в отдельный этап. Но ни один гидравлический пресс не может исправить плохо подготовленный порошок. Если гранулометрический состав слишком широкий, зелёное тело будет упаковано неэффективно независимо от давления. Если агломераты сохранились после измельчения, они становятся очагами разрушения.
Вот почему планетарные шаровые мельницы, струйные мельницы и криогенные измельчители не являются отдельными инструментами; это предисловие к истории пресса. Измельчение прокалённого LSM до субмикронной однородности гарантирует, что при приложении давления частицы скользят и уплотняются в плотную, однородную структуру. Это разница между случайной стопкой кирпичей и аккуратно сцепленной стеной.
Даже пеногасительный смеситель играет свою роль. Воздух, захваченный при обращении с порошком, становится микропорами, которые пресс должен устранить. Удаляя воздух перед прессованием, вы упрощаете работу пресса и повышаете конечную целостность материала.
Пресс как часть философии
От щековых дробилок, которые измельчают исходные куски, до вибросит, которые классифицируют мелкие фракции, каждое устройство в технологическом процессе подготовки образца влияет на конечную керамику. Но гидравлический пресс — момент сжатия — остаётся психологическим центром. Это последнее физическое прикосновение перед тем, как печь возьмёт процесс под свой контроль. Это точка, где человеческое решение (давление, время выдержки, скорость сброса) определяет судьбу материала.
Вернуть контроль над невидимым архитектором
Мы часто ищем изысканность в температурах и временах выдержки, в уровнях легирования и контроле атмосферы. Они действительно важны. Но самый надёжный рычаг обеспечения стабильности результатов старше и менее гламурен: это продуманное приложение стабильного, чистого давления для получения зелёного тела, которое не лжёт о своей плотности.
В следующий раз, когда таблетка LSM треснет после спекания, не спешите винить печь. Оглянитесь на пресс. Спросите себя: было ли давление действительно равномерным? Был ли сброс достаточно мягким? Имел ли порошок правильный гранулометрический состав, чтобы позволить этому прессованию пройти гладко?
Когда ответ «да» — когда гидравлический пресс и все этапы подготовки за ним образуют цельную систему — керамика вознаграждает вас плотностью, проводимостью и стабильной целостностью. Это тот вид надёжности, который почти романтичен своей точностью — тихий триумф инженера над невидимыми дефектами.
Для тех, кто хочет перестать бороться с микротрещинами и начать получать стабильные результаты, решение заключается в полной экосистеме подготовки лабораторных образцов — от планетарных и струйных мельниц, которые доводят порошок до совершенства, до гидравлических прессов, систем ХИП/ГИП и вакуумных горячих прессов, которые формируют из него безупречные зелёные тела. Инструменты не просто формируют материал; они формируют результат.
Готовы заложить воспроизводимость в ваш технологический процесс работы с материалами? Свяжитесь с нашими экспертами
Быстрые ссылки
Рекомендуемые товары
5-тонная однопуншонная таблеточная машина для лабораторий и мелкосерийного производства Ручной таблеточный пресс с двушкальным манометром для подготовки проб в фармацевтических, пищевых и химических лабораториях Одноударный таблеточный пресс с переменной частотой 6 тонн Однопуансонный таблеточный пресс 6 тонн Лабораторное оборудование для прессования порошков и гранул Машина для формирования таблеток Герметичная молотковая дробилка для подготовки лабораторных проб угля с регулируемым размером выходаДополнительное чтение
От пыли к данным: как прецизионные лабораторные прессы формируют истину в испытаниях минералов Скрытый дефект: почему керамические стержни-заготовки выходят из строя до первого плавления Слои, которые не хотят лежать ровно: почему девять керамических листов требуют лабораторного пресса, работающего с точностью до микрона Невидимый архитектор порошка: Как одна добавка спасает пластичные металлы от самих себя Искусство убеждения древесины: как лабораторный горячий пресс исправляет недостаток природного строения
PowderPreparation
Last updated on May 14, 2026
Связанные товары

5-тонная однопуншонная таблеточная машина для лабораторий и мелкосерийного производства

Ручной таблеточный пресс с двушкальным манометром для подготовки проб в фармацевтических, пищевых и химических лабораториях

Одноударный таблеточный пресс с переменной частотой 6 тонн

Однопуансонный таблеточный пресс 6 тонн Лабораторное оборудование для прессования порошков и гранул Машина для формирования таблеток
Герметичная молотковая дробилка для подготовки лабораторных проб угля с регулируемым размером выхода
Лабораторная керамическая бисерная мельница для нанодиспергирования и измельчения. Без уплотнений и сит.
Малая молотковая дробилка для дробления хрупких материалов в горнодобывающей промышленности, металлургии и подготовке лабораторных проб
Лабораторная герметичная молотковая дробилка для подготовки проб угля и минералов
Промышленная герметичная молотково-ножная дробилка для подготовки проб руды и угля
Лабораторные герметичные молотковые дробилки для подготовки проб угля и дробления материалов средней прочности
Лабораторный герметичный дробильно-делительный молотковый измельчитель для подготовки проб высокой твердости
Индивидуальная герметичная лабораторная молотковая дробилка для подготовки проб угля и материалов средней твердости
Пользовательская взрывозащищенная герметичная щековая дробилка для лабораторной и промышленной подготовки проб
Вертикальная производственная планетарная шаровая мельница для высокопроизводительной обработки порошков
Обычная ротационная таблеточная машина для фармацевтической, химической, пищевой и электронной промышленности

Тяжелый сухой трехмерный вибрационный просеиватель для разделения частиц
Настольная бисерная мельница Nano Laboratory для измельчения до субмикронного размера, бессеточная, безуплотнительная дробилка порошков
Малый лабораторный осциллирующий гранулятор для влажной и сухой грануляции
Малый качающийся гранулятор. Эффективное гранулирование порошков для фармацевтической, химической и пищевой промышленности