Давление перед огнем: почему лабораторный гидравлический пресс определяет судьбу вашей керамики
Sep 12, 2026
Тихая катастрофа внутри идеально спеченной детали
Техник вынул подложку из оксида алюминия из печи и поднес к свету. Снаружи она выглядела безупречно — кремово-белый диск, предназначенный для высоковакуумной камеры. Но простой тест с проникающей краской выявил то, что глаз не мог увидеть: сеть микротрещин, расходящихся от центра, невидимых до тех пор, пока детали не оставался всего один термический цикл до разрушения.
Никто не винил печь. Кривая обжига была идеальной. Атмосфера спекания была чистой. Настоящий дефект родился за несколько часов до этого, в краткий момент прессования, когда сыпучий порошок превратился в хрупкое сырое тело. Гидравлический пресс сделал свою работу, но никто не задумался, была ли эта работа выполнена продуманно.
Мы склонны обожествлять температуру. Мы зациклены на скорости нагрева и времени выдержки. Но правда тише и гораздо менее эффектна: битва за надежную керамическую деталь выигрывается или проигрывается еще до того, как включится нагрев. Она выигрывается в долю секунды, когда поршень опускается на кучу пыли.
Куча пыли не дает обещаний
Порошок оксида алюминия на лабораторном столе выглядит как ничто. Он меловой, непокорный и полон воздуха. Каждая частица — это крошечный, зазубренный осколок оксида алюминия со своим собственным «повесткой дня». Оставленные в покое, эти частицы отказываются сотрудничать — они улавливают пустоты, образуют арки и сопротивляются любым попыткам стать чем-то твердым.
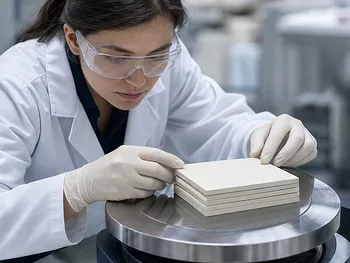
Чтобы превратить этот хаос в прецизионный электроизолятор, плиту баллистической брони или биомедицинский имплантат, сначала нужно заставить эти неохотные частицы заключить хрупкое перемирие. Нужно создать то, что керамисты называют сырым телом: спрессованную, полутвердую заготовку, которая держит форму, но остается неспеченной, такой же хрупкой, как высохшая глина на берегу реки.
Инструмент, который обеспечивает это перемирие, — лабораторный гидравлический пресс. Он не просто давит на порошок; он организует последовательность физических событий, которые задают генетический код готовой керамики. И если он нарушит эту последовательность, никакая магия спекания не сможет полностью стереть ущерб.
Как давление перестраивает микроскопический мир
Когда плита пресса движется, три вещи происходят в быстрой последовательности. Они звучат механически, но связаны более глубокой силой — отчаянным стремлением материи найти равновесие под напряжением.
1. Великая перестройка
При низких давлениях частицы скользят и вращаются, заполняя самые большие зазоры. Это лихорадочная, почти разумная миграция. Пустоты исчезают не потому, что частицы дробятся, а потому, что они наконец перестают блокировать друг друга. На этой фазе порошковая масса может потерять 30–50% своего первоначального объема.
2. Механическое сцепление, рукопожатие перед связью
Как только легкодоступные пустоты исчезают, пресс давит сильнее. Здесь, при давлениях, часто составляющих около 80–150 МПа для оксида алюминия, частицы начинают деформироваться в точках контакта. Органические связующие — если они присутствуют — размягчаются и текут. Частицы сцепляются друг с другом не химической связью, а чисто геометрическим переплетением. Это механическое рукопожатие, обещание того, что атомная диффузия позже превратится в сварку.
3. Невидимый побег
Все это время воздух уходит. Сжатие буквально выдавливает атмосферу из порошковой массы. Эта физическая дегазация неэффектна, но совершенно критична. Оставшийся карман захваченного газа расширится во время спекания, создавая вздутие или внутреннюю трещину. Пресс в лучшем случае — это еще и выхлопная система.
Сырое тело — не более чем снимок системы, которую грубо убедили оставаться неподвижной. Его качество зависит от того, насколько мягко или насколько тщательно было применено это убеждение.
Скрытые метрики, которые правят печью
Сырое тело почти ничего не говорит вам на вид. Его истины измеряются числами, которых не существует, пока вы не начнете их искать.
Плотность сырца — первая. Это отношение фактической плотности прессовки к теоретической плотности оксида алюминия без пор. Высокая плотность сырца — скажем, 55–65% от теоретической — служит форой. Она сокращает расстояние, которое атомы должны преодолеть во время спекания, облегчая достижение полной плотности без чрезмерного роста зерен.
Прочность сырца — вторая. Это то, что позволяет оператору взять хрупкое кольцо или тонкий диск, не раздавив его. Эта прочность не химическая; она возникает из-за трения, механического сцепления и связующей силы нескольких весовых процентов органических добавок. Пресс, который не может равномерно распределить давление, произведет деталь, которая будет твердой в одной области и мягкой в другой — прелюдию к короблению.
Размерная стабильность — третья. Сырое тело — это карта будущей усадки. Если плотность варьируется от верхнего края до нижнего ядра, деталь будет неравномерно усаживаться в печи. Конечные размеры не будут соответствовать техническому чертежу, а внутренние напряжения могут стать зародышами трещин, которые проявятся лишь спустя дни под нагрузкой.
Дьявол в стенке пресс-формы
Вот где начинает иметь значение психология прессования. Инженеры любят идею, что более высокое давление равно лучшему качеству. Это кажется решительным. Но пресс работает внутри стальной пресс-формы, и это меняет все.
Трение о стенку пресс-формы отводит давление по мере удаления от поверхности пуансона. Порошок вблизи верха ощущает полную силу; порошок внизу ощущает меньшее давление. Результат — градиент плотности: сырое тело, которое плотнее по краям, чем в центре, или плотнее сверху, чем снизу. Во время спекания этот градиент напрямую преобразуется в неравномерную усадку. Углы загибаются. Плоские поверхности выгибаются. И инженер винит печь, а не пресс.
Расслоение — еще более коварный дефект. Если давление приложено слишком быстро, воздух задерживается между слоями уплотненного порошка. Когда пресс отпускает, сжатый воздух отскакивает назад и срезает сырое тело на горизонтальные чешуйки. Деталь выглядит целой, пока вы не прикоснетесь к ней, и тогда она расслаивается, как слоеное тесто. Решение контр-интуитивно: замедлиться. Время выдержки при пиковом давлении позволяет воздуху мигрировать наружу до того, как структура зафиксируется.
Затем есть износ оснастки. Оксид алюминия абразивен. Он изнашивает стальные формы. Со временем изношенные стенки пресс-формы увеличивают трение и могут вносить металлические примеси в керамику. Крупинка железа из изношенной формы становится темным, хрупким включением в том, что должно было быть высокочистым изолятором. Пресс не подвел — просто забыли об оснастке.
Романтизм инженера: управление тем, что не кричит
Лабораторный гидравлический пресс — не тупой молот. Это инструмент убеждения, и его параметры — это словарь для разговора с материей.
Пресс, использованный при 50 МПа, производит сырое тело с иной «генетикой», чем использованный при 150 МПа. Первому может потребоваться более медленный нагрев при спекании, чтобы компенсировать меньшую начальную плотность; второй может быть уже изрешечен микрорасслоениями, если скорость нагружения не была тщательно подобрана. Выбор не просто технический — он почти философский. Вы решаете, сколько напряжения заложить в объект, который скоро подвергнется воздействию 1600°C.
Самые опытные инженеры подходят к прессованию так, как часовщик подходит к балансовой пружине. Они контролируют:
- Скорость нагружения: Достаточно медленную, чтобы позволить воздуху выйти, и достаточно быструю, чтобы сохранить практичность цикла.
- Время выдержки: Пауза при пиковом давлении, чтобы позволить градиентам напряжения расслабиться.
- Смазка: Тонкая пленка на стенке пресс-формы для снижения трения и сглаживания распределения плотности.
- Материал и обслуживание пресс-формы: Закаленная сталь или карбид вольфрама, проверяемые и заменяемые до того, как они станут источниками загрязнения.
Эти переменные не кричат о себе, когда они неправильны. Они шепчут. И цена их игнорирования проявляется только тогда, когда спеченная деталь уже является браком.
| Переменная прессования | Что она тихо контролирует |
|---|---|
| Пиковое давление | Плотность сырца, площадь контакта частиц и стартовую точку для усадки при спекании. |
| Скорость нагружения | Удаление воздуха и риск расслоения; более высокая скорость — не признак производительности, а потенциальных дефектов. |
| Время выдержки | Релаксацию напряжений и перераспределение связующего; оно залечивает то, что повредило начальное сжатие. |
| Смазка пресс-формы | Равномерность плотности; тонкий слой может быть разницей между плоской деталью и деформированной. |
Строительство моста между порошком и характеристиками
Лабораторный гидравлический пресс — это критическое звено между характеристиками исходного порошка и предсказуемым поведением готовой керамики из оксида алюминия. Это момент, когда случайные расположения частиц получают память — память о градиентах давления, о трении, о короткой паузе, которая позволила им улечься. Эта память переживает спекание, формируя распределение пор и зерен в конечном продукте.
Без точного контроля на этой стадии вы не конструируете компонент; вы играете в азартные игры с термодинамикой. И казино обычно выигрывает.
Для предприятий, разрабатывающих передовую керамику — будь то тонкопленочные подложки, которые должны оставаться плоскими с точностью до микрона, или износостойкие уплотнения, которые должны выдерживать тысячи термических циклов — пресс — это не просто очередное оборудование. Это место, где качество либо закладывается, либо навсегда исключается.
Точное прессование требует системы, а не просто пресса
Достижение идеального сырого тела требует больше, чем один инструмент. Оно требует экосистемы подготовки: порошков, правильно измельченных до нужного размера, должным образом смешанных, а затем спрессованных с абсолютным контролем. Пресс находится в центре рабочего процесса, который начинается с дробления и измельчения, проходит через калибровку и смешивание и завершается формированием тела, готового к печи.
Наши лабораторные системы разработаны с учетом всей этой предшествующей реальности. Мы предоставляем планетарные шаровые мельницы, струйные мельницы и криогенные измельчители, которые доводят ваш исходный оксид алюминия до идеального распределения по размерам частиц. Мы предлагаем высокоточные вибросита и смесители порошков, гарантирующие однородность еще до того, как порошок коснется пресс-формы. И в основе процесса — наш ассортимент гидравлических прессов — от стандартных лабораторных прессов и прессов для таблеток XRF до холодных и теплых изостатических прессов (ХИП/ТИП), горячих прессов и вакуумных горячих прессов — обеспечивающих контролируемое, воспроизводимое усилие, которое превращает порошок в надежное сырое тело.
Каждый пресс создан для решения скрытых проблем: жесткие рамы, сопротивляющиеся прогибу, равномерная подача давления, минимизирующая градиенты плотности, и совместимость с закаленной оснасткой, выдерживающей абразивную керамику. Когда ваше применение требует детали, которая не может позволить себе выйти из строя, цепочка подготовки не может быть второстепенной мыслью.
Чтобы узнать, как наше полномасштабное лабораторное оборудование для подготовки может усовершенствовать весь ваш процесс прессования, Свяжитесь с нашими экспертами уже сегодня.
Быстрые ссылки
Рекомендуемые товары
Однопуансонный таблеточный пресс 6 тонн Лабораторное оборудование для прессования порошков и гранул Машина для формирования таблеток 5-тонная однопуншонная таблеточная машина для лабораторий и мелкосерийного производства Ручной таблеточный пресс с двушкальным манометром для подготовки проб в фармацевтических, пищевых и химических лабораториях Одноударный таблеточный пресс с переменной частотой 6 тонн Высокоскоростная малая лабораторная дробилка для подготовки проб сухих материаловДополнительное чтение
Слои, которые не хотят лежать ровно: почему девять керамических листов требуют лабораторного пресса, работающего с точностью до микрона От пыли к данным: как прецизионные лабораторные прессы формируют истину в испытаниях минералов Скрытый дефект: почему керамические стержни-заготовки выходят из строя до первого плавления Невидимый архитектор порошка: Как одна добавка спасает пластичные металлы от самих себя Трещина в тигле: Системный подход к созданию идеальных мишеней из феррита висмута и скрытая физика порошкового прессования
PowderPreparation
Last updated on May 14, 2026
Связанные товары

Однопуансонный таблеточный пресс 6 тонн Лабораторное оборудование для прессования порошков и гранул Машина для формирования таблеток
5-тонная однопуншонная таблеточная машина для лабораторий и мелкосерийного производства

Ручной таблеточный пресс с двушкальным манометром для подготовки проб в фармацевтических, пищевых и химических лабораториях
Одноударный таблеточный пресс с переменной частотой 6 тонн
Высокоскоростная малая лабораторная дробилка для подготовки проб сухих материалов
Лабораторная двухвалковая дробилка для подготовки проб материалов средней твердости: угля, руды
Лабораторная настольная щековая дробилка для первичного измельчения и подготовки проб твердых хрупких материалов
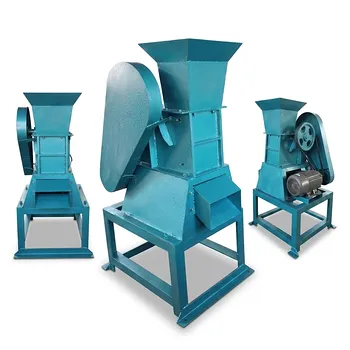
Лабораторная щековая дробилка с увеличенной высотой под заказ для точной подготовки проб в материаловедении
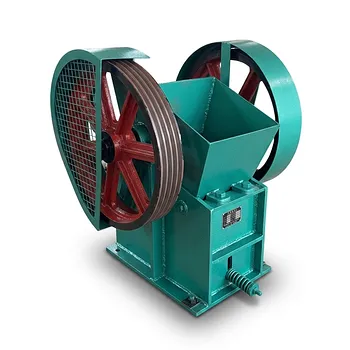
Лабораторная щековая дробилка 150x250 мм для дробления материалов средней твердости и подготовки проб
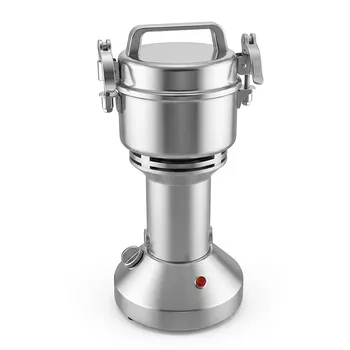
Маленький высокоскоростной вертикальный измельчитель для подготовки лабораторных проб
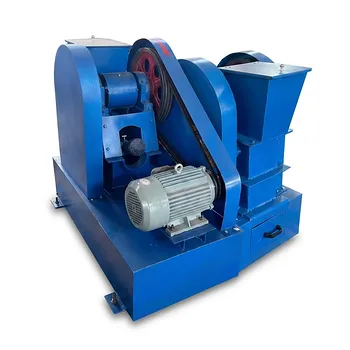
Щековая дробилка горизонтального типа для дробления среднетвердых материалов — оборудование для подготовки проб в лабораторных условиях
Экологичный герметичный лабораторный щековая дробилка для подготовки проб
Высокий кастомизированный лабораторный двухвалковый дробильный агрегат для дробления угля, руды, горных пород
Автоматический вибрационный питатель для лабораторной обработки материалов. Прецизионный вибрационный бункерный питатель для работы с гранулированными и порошковыми материалами. Промышленный вибрационный лотковый питатель для стабильной подготовки проб ма
Лабораторная герметичная двухвалковая дробилка для подготовки проб угля, руды, горных пород и материалов средней твердости
Малый лабораторный осциллирующий гранулятор для влажной и сухой грануляции
Промышленный ножевой измельчитель для подготовки пищевых и биологических проб — высокоскоростной лабораторный гомогенизатор
Герметичный двухвалковый дробилка для лабораторий для подготовки проб угля, минералов и руд
Лабораторные герметичные молотковые дробилки для подготовки проб угля и дробления материалов средней прочности