Когда микроэлементы определяют прочность: освоение смешивания сплавов NiTiZn для аддитивного производства
Sep 13, 2026
Невидимый дефект, скрывающийся в идеальных слоях
Инженер-материаловед смотрит на сломанный рабочее колесо, только что снятый с строительной платформы. Стратегия лазерного сканирования была безупречной. Ванны расплава выглядели стабильно на мониторе. И все же деталь разрушилась при уровне напряжения на сорок процентов ниже проектного.
Основную причину нельзя было найти в параметрах принтера. Она находилась намного раньше — на тихом, часто упускаемом из виду этапе, где исходные элементные порошки становятся «сырьем». В частности, в смесителе.
Промышленный смеситель порошков не просто смешивает. Он ведет борьбу с физикой и химией, которая начинается задолго до запуска аддитивного производства. Для трехэлементной системы типа NiTiZn, где цинк присутствует в крошечных долях и обладает чрезвычайно высокой электрохимической активностью по отношению к кислороду, смеситель не является периферийным инструментом. Он является основным архитектором надежности.
Парадокс микроэлемента
Почему немного цинка создает большие проблемы
В сплавах NiTiZn цинк обычно добавляют в низких концентрациях. По массе он почти незначителен. Но его влияние на температуры фазовых превращений и поведение по памяти формы совсем не маленькое.
Это создает парадокс: несколько сотен граммов цинка должны равномерно распределиться по всей партии порошка никеля и титана. Если эти частицы цинка образуют кластеры — даже микроскопические — напечатанный компонент будет содержать скрытые зоны с измененным химическим составом.
Локальные композиционные градиенты звучат как теоретическая проблема, пока они не проявляются в виде непредсказуемых температур активации или поверхностей излома, которые рассказывают противоречивые истории под микроскопом. Первая задача смесителя — не допустить, чтобы эти истории вообще появились.
Психологическая ловушка смешивания «достаточно хорошего» качества
Инженеры часто доверяют визуальному осмотру. Порошки выглядят однородными невооруженным глазом. Но на масштабе частиц реальность отличается. Смеситель, который вращается двадцать минут, может оставить нетронутыми карманы с высоким содержанием цинка. Эти карманы сохраняются даже при процессах типа атомизации в ванне расплава, создавая участки с немного другим составом сплава. Человеческая склонность недооценивать невидимую неоднородность превращает смешивание «достаточно хорошего» качества в системный риск. Только длительное, механически тщательное смешивание исправляет эту ситуацию.
Механика микрооднородности
Многоосевое движение и искусство контролируемого хаоса
Простое вращение создает мертвые зоны. Тяжелые частицы никеля могут оседать, а более легкая цинковая пыль дрейфовать. Чтобы бороться с этим, современные промышленные смесители используют многоосные трехмерные схемы движения, которые постоянно препятствуют седиментации. В течение восьми, шестнадцати и даже двадцати четырех часов масса порошка переконфигурируется миллионы раз, заставляя каждое зерно цинка контактировать с каждым соседним зерном никеля и титана.
Это не грубая сила. Это спроектированный путь к плато однородности — точке, в которой состав становится статистически идентичным независимо от того, где вы берете пробу из партии. Достижение этого плато отличает повторяемый процесс аддитивного производства от процесса, который регулярно дает неожиданные дефекты.
Хрупкая граница между однородностью и повреждением
Каждый час смешивания — это компромисс. Однородность улучшается. Но поверхности частиц также испытывают микроудары. Если зайти слишком далеко, возникает холодная сварка, растрескивание или незначительная деформация, которая изменяет гранулометрический состав. Смеситель, который изначально обеспечивал сферические порошки с размером 15–45 мкм, после чрезмерной обработки может получить мелкие фракции и неправильные фрагменты. Эти фрагменты ухудшают плотность упаковки порошкового слоя, вызывая неравномерную толщину слоя и пористость в напечатанных деталях.
Оценка оператора — когда остановить процесс — определяет границу между точным сплавом и компрометированным. Лучшие протоколы смешивания основаны на данных, а не на догадках.
Атмосферная крепость
Окисление — тихий убийца сплавов
Реактивность цинка является одновременно конструкционным преимуществом и кошмаром загрязнения. При воздействии атмосферного воздуха частицы цинка за несколько минут образуют на поверхности оксидные пленки. Эти оксиды не просто исчезают в ванне расплава; они становятся центрами включений, концентраторами напряжения и слабыми границами между соседними кристаллическими областями.
Промышленные смесители, предназначенные для реактивных порошков, работают под защитной аргоновой подушкой. Но настоящая дисциплина заключается в деталях: герметичность уплотнений, циклы эвакуации перед заполнением и непрерывный контроль остаточного кислорода. Смеситель, который пропускает даже несколько частей на миллион кислорода, может тихо испортить целую партию. Никакая оптимизация параметров лазера не может полностью исправить окисленное сырье.
Сохранение формы, которая делает печать возможной
Текучесть порошка при лазерной плавке на порошковом слое зависит от сферичности частиц. Сателлитные частицы, шероховатые поверхности или деформированные формы нарушают плавное нанесение слоев. Смеситель должен выполнять свою задачу гомогенизации, не вызывая механического износа, который разрушает эту ценную сферическую форму. Это требует внутренних поверхностей, спроектированных для минимизации сдвига при максимальном межчастичном смешивании — деликатный баланс геометрии контейнера, скорости и степени заполнения.
Когда текучесть сохраняется, рекоутер принтера наносит равномерные слои, и лазер взаимодействует с однородным порошковым слоем. Результат — предсказуемая динамика расплава. Альтернатива — каскад мелких ошибок, которые накапливаются и приводят к выбраковке всей партии.
Полная экосистема подготовки
Почему один смеситель не достаточно
Смеситель порошков является сердцем подготовки сырья, но он функционирует в рамках более широкой экосистемы. Перед тем как смешивать никель, титан и цинк, их часто необходимо фракционировать по размеру. Щековые дробилки или планетарные шаровые мельницы измельчают более крупное исходное сырье. Затем грохоты с точными контрольными ситами классифицируют порошок, обеспечивая, что только частицы с размером в узком диапазоне попадают в смеситель. Эта предварительная дисциплина не заставляет смеситель гомогенизировать крайне полидисперсный исходный материал — невыполнимую задачу, которая почти всегда заканчивается неудачей.
От смешанного порошка до проверяемой пробы
После смешивания контроль качества требует подготовки образцов. Здесь решения компании в области гидравлических прессов становятся незаменимыми. Прессы для таблетирования для рентгенофлуоресцентного анализа прессуют небольшую пробу в плотную, пригодную для анализа таблетку, что позволяет проверить состав перед запуском полноценного производства. Холодные изостатические прессы (ХИП) могут спрессовать большие массы порошка в однородные зеленые заготовки для исследования спекания. Вакуумные горячие прессы идут дальше, применяя тепло и давление для изучения поведения сплава при консолидации без напечатания ни одного слоя.
Эта сквозная возможность — от дробления и измельчения до смешивания, просеивания и прессования — замыкает цикл между исходными элементами и сертифицированным сырьем. Она превращает подготовку материала из разрозненного набора процессов в последовательный, поддающийся аудиту рабочий процесс.
Создание надежности для сложных сплавов
Цепочка поставок передовых сплавов не терпит догадок. Когда лаборатория или производственная линия работает с NiTiZn, она работает с материалом, свойства которого чрезвычайно чувствительны к истории подготовки. Промышленный смеситель порошков является точкой, где сходятся химия, механика частиц и контроль атмосферы. Если сделать это правильно, аддитивное производство обеспечивает повторяемые микроструктуры. Если пренебречь его тонкостями, напечатанная деталь становится свидетельством скрытых дефектов.
Мы предоставляем полные решения для подготовки лабораторных образцов, которые превращают эту чувствительность из недостатка в инженерное преимущество. Наши смесители порошков — включая системы с 3D-движением, конструкции для деаэрации и планетарные шаровые мельницы — созданы для обеспечения длительной однородности, которую требуют реактивные сплавы. Наши дробилки, струйные мельницы и криогенные измельчители с жидким азотом выполняют предварительное измельчение по размеру. Наши грохоты и контрольные сита обеспечивают точную классификацию по размеру. А наша комплексная линейка гидравлических прессов — холодные/горячие изостатические прессы, вакуумные горячие прессы, прессы для таблетирования для РФА — доводит рабочий процесс до проверки и современного уплотнения.
Невидимая архитектура успешного производства закладывается до первого импульса лазера. Позвольте нам помочь вам создать ее с уверенностью. Связаться с нашими специалистами
Быстрые ссылки
Рекомендуемые товары
Промышленный двухконусный смеситель для смешивания и гомогенного перемешивания порошков Промышленный планетарно-центробежный вакуумный деаэрационный смеситель для гомогенизации высоковязких паст и порошков Высокоэффективный вакуумный планетарно-центробежный смеситель и деаэратор для промышленных исследований материалов и точного диспергирования порошков в лаборатории Многомерный универсальный смеситель для высокооднородного смешивания порошков V-образный смеситель для равномерного смешивания сухих порошков и гранулДополнительное чтение
Азарт 81:19: почему несовершенное смешивание незаметно разрушает вашу оптическую керамику Невидимая переменная: Почему данные ваших испытаний грунта вам лгут Ошибка смешивания: Почему однородный цвет вашей композитной муки — дорогая иллюзия Микрометровый триггер: Почему лабораторный смеситель порошков определяет успех шипучей таблетки Тихий хореограф: как трехмерное смешивание порошков определяет чистоту MAX-фаз Ti₂SnC
PowderPreparation
Last updated on May 14, 2026
Связанные товары
Промышленный двухконусный смеситель для смешивания и гомогенного перемешивания порошков
Промышленный планетарно-центробежный вакуумный деаэрационный смеситель для гомогенизации высоковязких паст и порошков
Высокоэффективный вакуумный планетарно-центробежный смеситель и деаэратор для промышленных исследований материалов и точного диспергирования порошков в лаборатории
Многомерный универсальный смеситель для высокооднородного смешивания порошков
V-образный смеситель для равномерного смешивания сухих порошков и гранул
Наклонный смеситель для однородного смешивания и измельчения порошков
Горизонтальный желобковый смеситель для однородного смешивания порошков и паст
Промышленный осциллирующий гранулятор для обработки порошков в фармацевтической, пищевой и химической промышленности
Высокоскоростной вакуумный планетарный центробежный смеситель и деаэратор для промышленной обработки паст
Горизонтальный ленточный смеситель для равномерного смешивания порошков и суспензий
Горизонтальный ленточный смеситель для смешивания сухих порошков и суспензий
Трехмерный смеситель движения для смешивания порошков и гранул в лаборатории
Промышленный планетарно-центробежный вакуумный деаэратор-смеситель для высоковязких паст и передовых материалов
Двухчашечный вакуумный центробежный смеситель планетарного типа для паст, удаления пены, промышленный процессор материалов
Вертикальная производственная планетарная шаровая мельница для высокопроизводительной обработки порошков
Вращающийся вибросито из нержавеющей стали, высокоточный круговой вибросепаратор, промышленная машина для классификации порошков, многослойное просеивающее оборудование
Автоматический вибрационный питатель для лабораторной обработки материалов. Прецизионный вибрационный бункерный питатель для работы с гранулированными и порошковыми материалами. Промышленный вибрационный лотковый питатель для стабильной подготовки проб ма
Маленькая высокоскоростная лабораторная мельница для обработки порошков
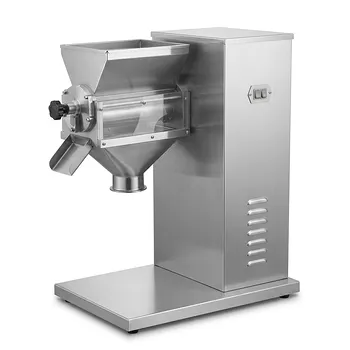
Малый качающийся гранулятор. Эффективное гранулирование порошков для фармацевтической, химической и пищевой промышленности