Дробление без следов: Высокие ставки физики при очистке LSM до субмикронной чистоты
Oct 16, 2026
Керамика, которая не сдается
Представьте, что держите кусок спеченного La0.7Sr0.3MnO3. Он плотный, черный и химически ценный. Ваша задача: измельчить его до частиц размером примерно одну пятидесятую диаметра человеческого волоса. И вы должны сделать это, не внося ни единого загрязнителя, который мог бы саботировать его электрохимическое будущее.
Это не рядовая работа по шлифовке.
Это головоломка материаловедения, где максимальная сила и хирургическая сдержанность должны сосуществовать в одной камере, в один и тот же момент, часами подряд.
LSM не сдается легко. Он буквально был «выкован» в существование через твердофазные реакции при температурах, превышающих 1200°C. Керамическая решетка, вышедшая из той печи, имеет ровно нулевой интерес к тому, чтобы быть разорванной вашим лабораторным оборудованием.
И тем не менее, вы должны разорвать ее.
Почему размер имеет значение на атомном уровне
Частица LSM размером 10 микрон поперек участвует в электрохимических реакциях только на своей поверхности. Внутренние атомы? Зрители. Они ничего не вносят в реакцию восстановления кислорода, которая приводит в действие ваш твердооксидный топливный элемент.
Уменьшите эту частицу до 1 микрона, и история изменится полностью. Та же масса материала теперь представляет примерно в десять раз большую активную площадь поверхности для реагентов газовой фазы.
Это не маргинальное улучшение. Это разница между электродом, который работает, и тем, который просто занимает место.
Ловушка, в которую попадают большинство исследователей
Вот где становится интересной психология. В большинстве лабораторий есть какая-нибудь шаровая мельница. Она стоит на столе, вращает банки, делает порошок. Конечно, думают они, она справится с LSM.
Не справится.
Стандартные барабанные мельницы генерируют едва достаточно энергии, чтобы разрушить мягкие агломераты. Спеченный LSM смеется над этими силами. Результат: часы помола, которые производят только продукты износа самой среды для шлифования.
Исследователь уходит с порошком, который одновременно слишком грубый и химически скомпрометированный. Обе неудачи молча усиливают друг друга, пока окончательный тест электрода не раскроет правду.
Когда стандартные мельницы достигают предела
Режим отказа предсказуем, как только вы понимаете задействованную физику.
Дефицит энергии
Обычная шаровая мельница полагается на гравитацию. Среда для шлифования поднимается вдоль стенки банки, а затем падает вниз, когда угол вращения превышает угол естественного откоса материала. Энергия столкновения пропорциональна высоте падения. Эта высота, в свою очередь, ограничена диаметром банки.
Для мягких материалов этого достаточно. Для LSM, твердость по Виккерсу которого может превышать 9 ГПа, это смехотворно недостаточно.
Керамика просто поглощает удар без разрушения. Каждое столкновение становится упражнением в бесполезности — и возможностью для самой среды shed (выделить) микрочастицы в ваш драгоценный порошок.
Каскад загрязнения
Это та часть, о которой никто не говорит, пока не станет слишком поздно.
Когда среда для шлифования изнашивается, она не исчезает. Каждая абразивная частица попадает в ваш образец. Закаленный стальной шар оставляет железо. Шар из оксида алюминия оставляет оксид алюминия. Оба являются электрохимически активными примесями, которые изменят проводимость и каталитическое поведение вашего электрода LSM.
Вы начали с чистого материала. Вы заканчиваете загрязненным. И загрязнение невидимо для невооруженного глаза — равномерно распределено, химически связано, невозможно удалить.
Физика внутри планетарной мельницы
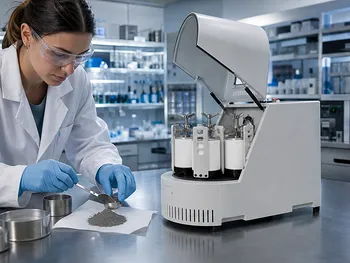
Высокоэнергетическая планетарная шаровая мельница решает проблему энергии с помощью геометрии.
Революция плюс вращение
Банка для шлифования находится на солнечном колесе, которое вращается в одном направлении. Сама банка вращается в противоположном направлении. Это двойное движение создает силы Кориолиса, которые подвергают среду для шлифования ускорениям, достигающим 100 g и более.
Представьте циркониевый шар внутри этой банки. Он не просто падает. Он бросается в противоположную стенку с кинетической энергией, на порядки превышающей все, что может доставить обычная мельница.
Частица LSM, зажатая между двумя такими шарами, не поглощает удар. Она раскалывается.
Удар и сдвиг: Два механизма
Разрушение происходит через два одновременных процесса:
- Ударная сила создает микротрещины в точке контакта. Они распространяются через хрупкую решетку керамики, раскалывая частицы на осколки.
- Сдвигающая сила соскребает и истирает поверхности, сглаживая острые края и создавая более узкое распределение размеров частиц.
Оба механизма необходимы. Удар разбивает крупные блоки. Сдвиг измельчает осколки. Вместе они приводят медианный размер частиц к субмикронному диапазону — обычно достигая примерно 1 мкм в правильно настроенном процессе.
Фактор частоты
Вот понимание, которое отделяет компетентный помол от исключительного.
Использование меньшей среды — циркониевых шаров диаметром 2 мм вместо 10 мм — радикально увеличивает количество точек столкновения в единицу времени. Данный объем сфер 2 мм содержит в 125 раз больше отдельных точек контакта, чем тот же объем сфер 10 мм.
Больше точек контакта означает больше событий разрушения за один оборот. Больше событий разрушения означает более быстрое уменьшение размера при меньших общих затратах энергии. А меньшие затраты энергии означают меньше тепла.
Загрязнение: Ошибка, которая накапливается
Если недостаточная энергия — это первый режим отказа стандартного помола, то загрязнение — второй. И для LSM загрязнение непростительно.
Что примеси делают с электрохимической производительностью
LSM функционирует как катодный материал, потому что его перовскитовая кристаллическая структура позволяет восстанавливать кислород на своей поверхности. Легирование стронцием создает вакансии кислорода, которые способствуют ионной проводимости. Марганец обеспечивает электронную проводимость.
Внесите частицы железа от стальной среды, и вы создадите локальные пути короткого замыкания, которые изменят эффективное сопротивление электрода.
Внесите частицы оксида алюминия, и вы заблокируете активные центры, где молекулы кислорода должны адсорбироваться и диссоциировать.
Ни одна примесь не объявляет о себе во время помола. Оба проявляются только во время электрохимических испытаний — когда электрод работает хуже, а корневая причина buried (зарыта) под неделями истории обработки.
Психологическая цена неизбежного отказа
Вот где имеет значение линза Моргана Хаусела. Люди ужасны в оценке низковероятных, но тяжелых по последствиям событий. Загрязнение во время шлифования кажется маловероятным, поэтому оно скидывается.
Пока это не произойдет.
Тогда цена — это не просто потраченный впустую порошок LSM. Это потерянное время. Списанный электрод. Пропущенный дедлайн гранта. Переписанная глава PhD. Задержка коммерческого прототипа.
Среда для шлифования — самый дешевый компонент во всем рабочем процессе. Делать его переменной для экономии средств иррационально — но лаборатории делают это постоянно.
Почему побеждает цирконий
Иттрий-стабилизированный тетрагональный циркониевый поликристалл — YTZ — не просто «лучше», чем оксид алюминия или сталь. Он категорически отличается.
Двойное преимущество твердости и плотности
Цирконий сочетает два свойства, которые редко сосуществуют:
| Свойство | Цирконий YTZ | Оксид алюминия (99,5%) | Закаленная сталь |
|---|---|---|---|
| Твердость по Виккерсу | ~12,5 ГПа | ~15 ГПа | ~7 ГПа |
| Плотность | ~6,05 г/см³ | ~3,9 г/см³ | ~7,8 г/см³ |
| Вязкость разрушения | ~6-8 МПа·м½ | ~3-4 МПа·м½ | ~20+ МПа·м½ |
| Скорость износа | Исключительно низкая | Умеренная | Высокая |
Оксид алюминия на самом деле тверже циркония. Но одной твердости недостаточно. Более высокая плотность циркония означает, что каждый шар несет больше кинетической энергии при заданной скорости. А его превосходная вязкость разрушения означает, что он сопротивляется сколам и отслаиванию — основному механизму, посредством которого среда для шлифования загрязняет порошок.
Сталь еще плотнее, но намного мягче. Против LSM сталь изнашивается быстро, выделяя железо в образец.
Химическая инертность в экстремальных условиях
Цирконий не реагирует с LSM. Ни при локальных температурах, генерируемых в точках удара. Ни в течение длительного времени помола. Ни в присутствии растворителей, используемых в процессах мокрого шлифования.
Эта инертность — не удобство. Это требование. Перовскитовая структура LSM хрупка по отношению к замещению катионов. Если посторонние ионы металлов войдут в решетку во время обработки, их нельзя будет удалить afterward (потом). Повреждение является постоянным и структурным.
Износ, который почти не происходит
Среда YTZ изнашивается со скоростью, измеряемой в частях на миллион за сотни часов работы. На практике это означает, что набор для шлифования из циркония может обрабатывать партию за партией LSM без измеримого дрейфа состава.
Вот что на самом деле означает «низкое загрязнение». Не нулевое загрязнение — ничто в физической реальности не достигает нуля — но загрязнение настолько ничтожное, что оно падает ниже пределов обнаружения аналитических методов, используемых для характеристики конечного материала электрода.
Жизнь на уровне одного микрона
Что меняется, когда LSM достигает субмикронных размеров?
Поверхностная энергия становится движущей силой
Каждое событие разрушения создает новую площадь поверхности. Каждый квадратный метр новой поверхности несет избыточную свободную энергию — энергетический штраф разрыва связей, которые были удовлетворены в объемном кристалле, но теперь висят неудовлетворенными на границе частицы.
Для грубых порошков эта поверхностная энергия пренебрежимо мала по сравнению с объемной свободной энергией. Для субмикронных порошков она становится термодинамически значимой.
Именно это делает тонкие порошки LSM превосходными для последующей обработки. Высокая поверхностная энергия действует как движущая сила спекания, стягивая частицы вместе во время термической обработки. Становятся возможными более низкие температуры спекания. Достаточными становятся более короткие времена выдержки. Окончательная керамика достигает более высокой плотности с более мелкой зеренной структурой.
Угроза реагломерации
Высокая поверхностная энергия работает обеими сторонами. Мелкие частицы хотят прилипать друг к другу. Силы Ван-дер-Ваальса, которые слабы и игнорируются на масштабе 10 микрон, становятся доминирующими на уровне 1 микрона и ниже.
Вот почему важно мокрое шлифование. Жидкая среда — обычно изопропанол, этанол или вода с соответствующими диспергаторами — покрывает каждую поверхность частицы, уменьшая прямой контакт частица-частица. Жидкость также действует как тепловой резервуар, поглощая трениеное тепло, генерируемое во время помола.
Без мокрого шлифования планетарная мельница просто сварит ваши только что расколотые частицы обратно вместе в агломераты. Вы бы измерили «тонкий» первичный размер частиц под СЭМ, но наблюдали бы поведение грубых агломератов при обработке суспензии. Выигрыш в производительности исчез бы.
Тепловая проблема, о которой никто не говорит
Планетарный помол — это насилие. Насилие генерирует тепло. Тепло для LSM опасно.
Фазовая стабильность чувствительна к температуре
Желаемая ромбоэдрическая перовскитовая фаза LSM стабильна в широком диапазоне температур. Но локальные горячие точки в точках удара могут кратковременно достигать температур, достаточно высоких, чтобы индуцировать нестехиометрию кислорода или даже частичное фазовое разложение.
Степень окисления марганца особенно уязвима. LSM полагается на смешанную валентность Mn³⁺/Mn⁴⁺ для поддержания электронной проводимости. Чрезмерный локальный нагрев может сместить этот баланс, ухудшая транспортные свойства материала.
Стратегии теплового управления
Три подхода смягчают этот риск:
- Мокрое шлифование — Жидкая среда поглощает и распределяет тепло от зон удара.
- Прерывистые циклы помола — Пауза каждые 15-30 минут позволяет системе остывать пассивно.
- Умеренные скорости вращения — Работа на 400-500 об/мин вместо максимальной скорости снижает пиковые температуры удара, сохраняя при этом достаточную энергию разрушения.
Оптимальный протокол обычно сочетает все три, адаптируясь к конкретному размеру партии и целевому размеру частиц.
От очищенного порошка к функциональному электроду
Этап помола не существует изолированно. Он находится внутри цепочки операций, которые коллективно определяют качество конечного электрода.
Предварительные требования выше по потоку
Перед началом планетарного помола синтезированный LSM часто должен пройти предварительное уменьшение размера. Щековые или валковые дробилки могут разбивать спеченные блоки и крупные агломераты на фрагменты миллиметрового масштаба, пригодные для загрузки в мельницу.
Для термочувствительных или пластичных прекурсорных материалов криогенные дробилки с жидким азотом предлагают альтернативу. Охрупчивая материал при криогенных температурах, эти системы позволяют уменьшение размера, доминируемое разрушением, с минимальным термическим или механическим ухудшением.
Требования ниже по потоку
После помола очищенный порошок LSM попадает на стадию формулировки:
- Встряхиватели сит с прецизионными контрольными ситами классифицируют порошок, обеспечивая соответствие распределения размеров спецификации. Аэродинамическое просеивание особенно эффективно для субмикронных порошков, которые склонны к засорению обычных сетчатых экранов.
- Смесители порошков смешивают LSM с органическими связующими, пластификаторами и растворителями для создания гомогенных суспензий или паст для литья лент или трафаретной печати.
- Смесители для удаления пены удаляют захваченные пузырьки воздуха, которые в противном случае создали бы дефекты в высушенном сыром теле.
Этап уплотнения
Для приложений, требующих плотных компонентов LSM — например, архитектур топливных элементов на электролите — гидравлические прессы уплотняют очищенный порошок в сырые компакты:
- Холодные/Теплые изостатические прессы (CIP/WIP) прикладывают равномерное давление со всех сторон, устраняя градиенты плотности, которые вызывают коробление при спекании.
- Вакуумные горячие прессы сочетают давление и температуру в одном шаге, позволяя изготовление плотных керамических компонентов почти окончательной формы.
- Прессы для таблеток XRF готовят образцы для композиционного анализа, обеспечивая соответствие очищенного порошка химическим спецификациям перед поступлением в производство.
Каждый кусок оборудования решает конкретный режим отказа. Вместе они образуют рабочий процесс, где качество встраивается на каждом этапе, а не проверяется в конце.
Полный набор инструментов
Очистка LSM до субмикронной чистоты — это не проблема одного оборудования. Это проблема архитектуры процесса.
Как выглядит связный рабочий процесс
| Этап | Оборудование | Цель | Предотвращаемый режим отказа |
|---|---|---|---|
| Первичное дробление | Щековая/Валковая дробилка | Уменьшение спеченных блоков до размера загрузки в мельницу | Перегрузка мельницы, неравномерная загрузка |
| Криогенное предварительное шлифование | Криогенная дробилка LN2 | Охрупчивание и предварительное разрушение жестких прекурсоров | Термическое ухудшение, пластичное размазывание |
| Высокоэнергетический помол | Планетарная шаровая мельница + Среда YTZ | Субмикронная очистка с контролем чистоты | Недостаточное уменьшение размера, загрязнение |
| Классификация частиц | Аэродинамический встряхиватель сит | Проверка и сужение распределения размеров частиц | Частицы чрезмерного размера в конечном продукте |
| Формулировка суспензии | Смеситель порошков + Смеситель для удаления пены | Гомогенизация LSM со связующими и растворителями | Неоднородная микроструктура электрода |
| Уплотнение | CIP/WIP или Вакуумный горячий пресс | Уплотнение порошка в плотные сырые тела | Градиенты плотности, дефекты ламинации |
Почему интеграция важнее любого отдельного станка
Мирового класса планетарная мельница, спаренная с неадекватным дроблением выше по потоку, все равно будет давать непоследовательные результаты. Чрезмерно крупные фрагменты загрузки вызовут неравномерную загрузку среды, создавая мертвые зоны, где частицы избегают разрушения.
Идеально смолотый порошок, оставленный неклассифицированным, все равно будет содержать частицы-выбросы, которые нарушают нанесение тонких пленок.
Гомогенная суспензия, спрессованная в плохо выровненной матрице, все равно произведет сырое тело с градиентами плотности, которые трескаются при спекании.
Система, а не компонент, определяет результат.
Экономика правильного выполнения
Начальная капитальная стоимость высокоэнергетической планетарной шаровой мельницы с циркониевыми наборами для шлифования превышает стоимость базовой барабанной мельницы с банками из оксида алюминия в три-пять раз. Это число пугает людей. Не должно.
Скрытая цена ошибки
Рассмотрите каскад затрат неудачного прогона помола:
- Сырой порошок LSM: сотни долларов за партию, потенциально синтезированный за дни или недели.
- Изготовление электрода: процессы трафаретной печати или литья лент, которые потребляют время техника и ресурсы объекта.
- Сборка и тестирование ячейки: электрохимическая характеристика, которая может потребовать дни времени потенциостата.
- Диагностика и устранение неполадок: часы СЭМ, РФА и EDS анализа для выявления загрязнения как корневой причины.
Когда одна загрязненная партия заставляет вас повторить всю эту цепочку, «экономия» от выбора более дешевой среды для шлифования испаряется мгновенно.
Премия за надежность
Циркониевая среда служит на порядки дольше, чем альтернативы из оксида алюминия или стали в приложениях для шлифования твердой керамики. Более высокая начальная стоимость амортизируется за тысячи рабочих часов. Тем временем устранение сбоев партий, связанных с загрязнением, приносит экономию, которая никогда не появляется в заказе на покупку оборудования — но четко проявляется в сроках проекта и темпах публикаций.
Суть дела
Очистка LSM — это проблема, которая не терпит компромиссов.
Вам нужна экстремальная кинетическая энергия, чтобы расколоть керамику, рожденную в печи. Вам нужно уникальное сочетание твердости, плотности и химической инертности циркония, чтобы передать эту энергию, не оставляя следов на вашем порошке. Вам нужен полный рабочий процесс — от дробилки до пресса — который поддерживает целостность, установленную на этапе помола.
Исследователи, которые понимают это, производят электроды, которые работают как задумано. Те, кто не понимает, тратят свою карьеру в погоне за невоспроизводимыми результатами, никогда не будучи вполне уверенными, виноват материал или процесс.
Выберите процесс, который устраняет сомнения.
Мы предоставляем полные решения для подготовки лабораторных образцов для материаловедения, специализируясь на оборудовании, которое делает субмикронную обработку высокой чистоты воспроизводимой: планетарные шаровые мельницы с системами шлифования из циркония YTZ, щековые и валковые дробилки, криогенные дробилки, струйные мельницы, встряхиватели сит, смесители порошков и полный диапазон гидравлических прессов, включая холодные/теплые изостатические прессы, вакуумные горячие прессы и прессы для таблеток XRF. Разрабатываете ли вы твердооксидные топливные элементы, высокопроизводительную керамику или передовые электродные материалы, у нас есть опыт, чтобы помочь вам поддерживать строгую химическую целостность от сырья до готового компонента.
Свяжитесь с нашими экспертами для настройки полного рабочего процесса помола и уплотнения для вашего конкретного приложения LSM.
Быстрые ссылки
Рекомендуемые товары
Вертикальная планетарная шаровая мельница с полукруглыми банками для прецизионного лабораторного помола Планетарная шаровая мельница с 360° всенаправленным вращением для однородного ультратонкого измельчения и смешивания Высокоэнергетическая лабораторная планетарная шаровая мельница для наноизмельчения и подготовки образцов в материаловедении Горизонтальная планетарная шаровая мельница легкого типа для подготовки лабораторных проб Вертикальная планетарная шаровая мельница квадратной конструкции для подготовки лабораторных проб и нанопомолаДополнительное чтение
Порог в 65 микрон: Раскрытие истинного изотопного отпечатка портландцемента Энергетический баланс одного удара: Как соотношение шар/порошок формирует нанокристаллическую реальность Азарт высоких энергий: чему волокна SiBCN-rGO учат нас об идеальной гомогенизации Нежное насилие планетарной мельницы: почему самый критический момент в композитах SiC–VC происходит до нагрева Кузница при 10 000 g: как планетарная шаровая мельница проектирует самосмазывающиеся композиты атом за атомом
PowderPreparation
Last updated on May 14, 2026
Связанные товары
Вертикальная планетарная шаровая мельница с полукруглыми банками для прецизионного лабораторного помола
Планетарная шаровая мельница с 360° всенаправленным вращением для однородного ультратонкого измельчения и смешивания
Высокоэнергетическая лабораторная планетарная шаровая мельница для наноизмельчения и подготовки образцов в материаловедении
Горизонтальная планетарная шаровая мельница легкого типа для подготовки лабораторных проб
Вертикальная планетарная шаровая мельница квадратной конструкции для подготовки лабораторных проб и нанопомола
Планетарная шаровая мельница 8L для лабораторного измельчения и подготовки проб
Тяжелая горизонтальная планетарная шаровая мельница для эффективного промышленного измельчения и подготовки проб
Высокоэнергетическая планетарная шаровая мельница для наноизмельчения и коллоидного смешивания твердых и хрупких материалов
Высокоэнергетическая всенаправленная планетарная шаровая мельница 16 л
Планетарная шаровая мельница 12 л
Высокоэнергетическая всенаправленная планетарная шаровая мельница 20 л
Высокоэнергетическая планетарная шаровая мельница для наноразмерного измельчения и механического легирования
Миниатюрная планетарная шаровая мельница с вакуумным измельчением и высокой эффективностью для подготовки лабораторных образцов
Двухстанционная планетарная шаровая мельница 24 л
Вертикальная производственная планетарная шаровая мельница для высокопроизводительной обработки порошков
Высокоэнергетическая планетарная шаровая мельница для наноразмерного измельчения и коллоидного смешивания в исследованиях материаловедения
Лабораторная нано высокоэнергетическая шаровая мельница для сверхтонкого измельчения и механического легирования
Многоплатформенная высокоэнергетическая вибрационная шаровая мельница наноразмерного диапазона
Наноразмерная высокоэнергетическая вибрационная шаровая мельница для подготовки лабораторных образцов, механохимии и механического легирования